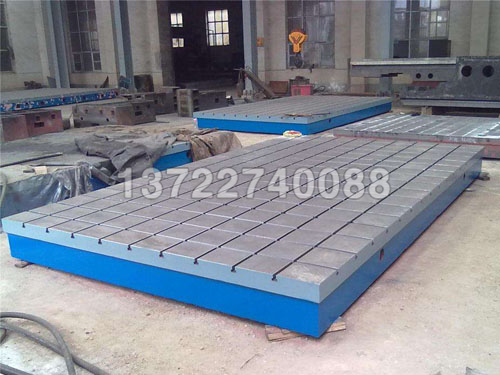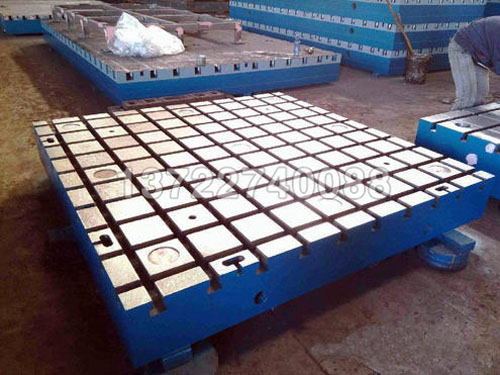
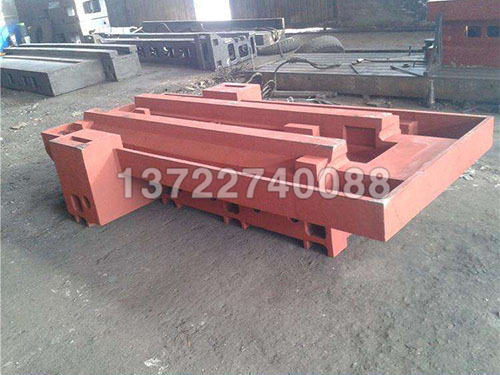
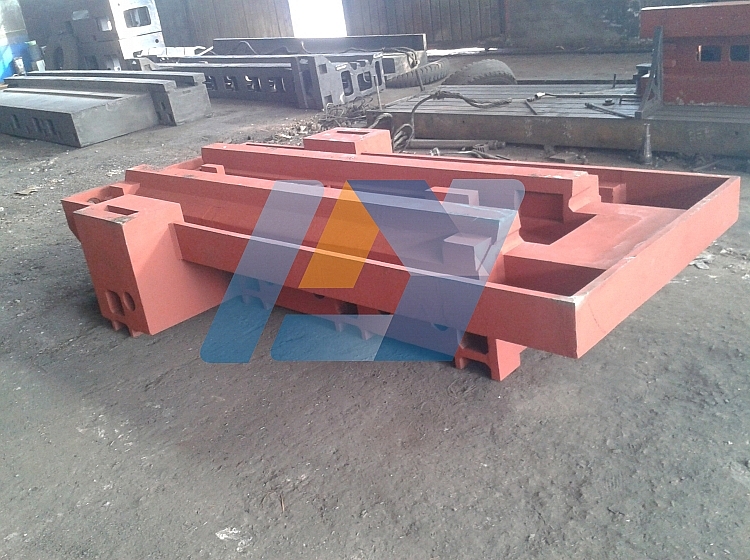
床身铸件主要用作机器零部件的毛坯,有些铸件,也可直接用作机器的零部件。
床身铸件在机械产品中占有大的比重,如拖拉机中,铸件重量约占整机重量的50~70%,农业机械中占40~70%,机床、内燃机等中达70~90%。各类铸件中,以机械用的铸件品种多,形状复杂,用量大。其次是冶金用的钢锭模和工程用的管道。
床身铸件非加工表面和外观质量对铸件商品性有影响,它们包括:
1、表面凹凸度(涨箱、缩陷和夹砂);
2、表面或内腔清洁度(粘砂、粘"涂料层");
3、平面度偏差(非加工面起伏不平);
4、表面粗糙度;
5、轮廓清晰度(凸台、脐子等结构单元的轮廓清晰度,用肉眼评定)。
床身铸件对消失模的要求:
涂料要求:采用水基石墨涂料,其波美度为60-70之间,涂刷时在温室内,烘干前严禁搬动,以防止变形;
刷涂要求:涂料搅拌均匀,刷涂时严谨露白;
涂层烘干:涂料供干后要有强度,在50-60℃的烘干24h。
床身铸件涂装工艺技术要求:
1、床身铸件涂装前要对床身铸件进行检查,对表面凹凸不平处要使用工具进行修整。
2、经过机械加工后的床身铸件,涂漆前用金属清洗剂或洁净的工业汽油进行淋洗或刷洗,表面无油污和其它污物。
3、底漆刷涂或喷、浸要均匀,底漆在使用前充分搅拌均匀,稀释至适当的粘度再进行涂抹。
4、填充铸件凹陷的原子灰要按照产品的使用说明加入适量的固化剂,使用前充分搅拌均匀。
5、如果使用过氯乙烯填充床身铸件的凹陷,每次刮涂不宜厚,刮涂厚度一般在0.5毫米左右,每次刮涂等上以次刮涂的材料干后再进行。
6、使用过氯乙烯填充床身铸件凹陷后等其干燥后才能进行打磨,每次打磨后均需要表面的磨浆和粉尘。
7、采用水磨技术进行打磨,为防止机床铸件经过加工的表面生锈,需要采用防锈水进行打磨。
8、经过打磨后,如果有金属外露现象,需要刷配套的底漆。
9、打磨清理干净后,需要喷涂底漆,这样可以提高漆膜的平整度,提高漆膜的光泽。
江苏床身铸件 浙江床身铸件